


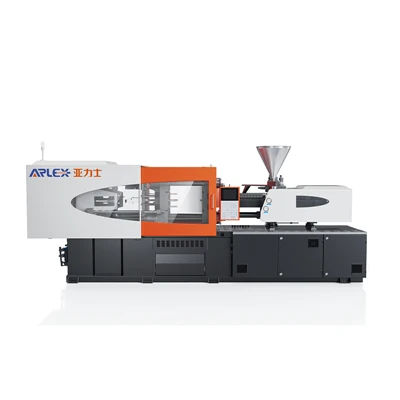
Машина за леене под налягане от найлон PA
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. е един от водещите производители и доставчици на машини за леене под налягане на найлон в Китай. Моля, не се колебайте да закупите на едро усъвършенствана найлонова машина за леене под налягане, произведена в Китай, тук от нашата фабрика.
Машината за леене под налягане на найлон PA е проектирана за обработка на неармирани и подсилени със стъклени -влакна- полиамидни смоли, включително PA6, PA66 и PA12. Снабден със система от дюзи против -слюняване, пластифициращ модул с висок-въртящ момент и биметални опции за-устойчиви на износване винтове, това оборудване регулира температурите на топене и профилите на налягането на инжектиране за инженерни приложения.
Общ преглед на формоването под налягане на найлон
Какво е PA найлон?
Полиамидът (PA) е полу-кристален инженерен термопласт, ценен заради своята механична якост, нисък коефициент на триене, термична устойчивост и структурна здравина. Стандартните промишлени класове включват PA6 и PA66 без пълнеж, както и подсилени състави, модифицирани със стъклени влакна или минерални пълнители за увеличаване на твърдостта и температурата на топлинна деформация при структурни натоварвания.
Защо PA найлонът изисква контролирано леене под налягане
Полиамидите преминават бързо от твърдо състояние към течност с нисък{0}}вискозитет, след като достигнат своя праг на топене. Този рязък преход на стопилката изисква регулирано термично разпределение в целия цев, контролирана скорост на впръскване и стабилно обратно налягане, за да се предотврати локализирано термично разграждане, светкавица на разделителната -линия и изтичане на стопилка в интерфейса на дюзата.
Типични характеристики на обработка
- Тесен прозорец за термична обработка: Изисква много{0}}контроли за нагряване на цялата цев, за да се поддържа постоянен вискозитет на стопилката.
- Нисък вискозитет в разтопено състояние: Изисква пружинни-натоварени или хидравлични затварящи-дюзи, за да се предотврати отделянето на смола по време на пластифициране и прибиране на каретката.
- Хигроскопична чувствителност: Абсорбира бързо атмосферната влага; изисква обработената смола да поддържа нива на влага под 0,10%, за да се предотврати хидролитично разграждане на полимера, линии на разпръскване и механично отслабване.
- Висока степен на свиване при кристализация: Изисква много{0}}етапни профили на налягането на задържане и прецизно регулиране на температурата на матрицата за управление на обемното свиване по време на промяна на фазата.
Материал-Специфични предизвикателства при обработката
Поток на топене
Ниският вискозитет на разтопения полиамид позволява бързо запълване на матрицата, но увеличава риска от пламване по разделителните линии и ежекторните щифтове. Неконтролираното високо{1}}скоростно впръскване без много-етапно профилиране на налягането може да причини запушване на вентилационните отвори на матрицата и микро-мигане.
Температурна чувствителност
Полиамидите са чувствителни към повишени температури и продължително време на престой. Прегряването вътре в цевта разгражда полимерните вериги, което води до обезцветяване, загуба на ударна якост и отделяне на газове.
Контрол на налягането
Преминаването от управление на скоростта на впръскване към налягане на задържане (превключване V/P) трябва да съответства на точните прагове на позицията. Недостатъчното задържащо налягане води до вътрешни кухини и петна от мивки, докато прекомерното задържащо налягане генерира остатъчно напрежение и залепване на мухъл.
Свиване и стабилност на размерите
Кристализацията след-формоване причинява обемно свиване, вариращо между 1,0% и 2,5% в ненапълнени степени. Не-равномерното охлаждане на стената на матрицата генерира различно свиване, което води до изкривяване на частите и отклонения в размерите.
Чувствителност към влага
Обработката на полиамид с повишено съдържание на влага предизвиква хидролиза при повишени температури. Хидролизата разгражда молекулярните вериги, което води до намалена якост на опън, повърхностни сребърни ивици и вътрешни структурни кухини.
Конфигурация на машината за PA найлон
Инжекционен блок
Интегриран с датчици за линейно положение за прецизен мониторинг на хода на впръскване. Инжекционният модул включва пружинен-натоварен или хидравлично затварящ-накрайник, който осигурява физическо уплътнение срещу отделяне на стопилка по време на пластифициране.
Винт и варел
- Профил на шнека: Специален дизайн на шнек PA, включващ съотношение 20:1 до 22:1 L/D и съотношение на компресия 3:1, за да се осигури равномерно топене без прекомерно нагряване на срязване.
- Защита от износване: Вариант с биметална втулка и варианти за покритие от винт от волфрамов карбид, предназначени за обработка на съединения с до 50% съдържание на стъклени влакна.
- Възвратен клапан: възвратен пръстен с висока{0}}отклик без{1}}връщане с оптимизирани ъгли на уплътняване за ограничаване на обратния поток по време на фазите на впръскване под високо{2}}налягане.
Контрол на температурата
Много{0}}зонови керамични нагревателни ленти, управлявани от PID контролери със затворен-контур, използващи полупроводникови релета (SSR). Системата поддържа индивидуални настройки на зоната в рамките на ±1 градус, за да предотврати превишаване на температурата, със специален контрол на температурата за нагревателя на дюзата.
Хидравлична / серво система
Електро-хидравлична серво система, включваща помпи с променлив работен обем. Устройството осигурява регулиране на затворен -контур на профилите на скоростта на впръскване, времето за реакция на системата и динамичното налягане на задържане.
Затягащ блок
Пет{0}}двойно{1}}затягащ механизъм с превключване, проектиран за структурна твърдост и равномерно разпределение на силата на плочата. Високият тонаж на затягане ограничава деформацията на плочата и предотвратява разкъсването на-линията при инжектиране на смоли с нисък-вискозитет.
Как машината подобрява формоването на PA найлон
Стабилност на инжекцията
Контролът на инжектирането със затворен -контур следи позицията на винта на интервали от 1 ms, осигурявайки прецизна повторяемост на V/P превключване за намаляване на обемните вариации на удара.
Контрол на налягането
Много{0}}етапното програмиране на налягането на задържане регулира плътността на опаковката в кухината на матрицата по време на фазата на кристализация на полимера, като намалява образуването на следи от потъване.
Температурна стабилност
Термичното управление на зонирания варел регулира разпределението на топлината от захранващото гърло към дозиращата зона, като поддържа стабилен вискозитет на стопилката преди инжектиране.
Пластифицираща консистенция
Задвижванията с висок-въртящ момент осигуряват постоянни скорости на въртене на шнека по време на възстановяване, осигурявайки еднаква хомогенност на стопилката и минимизирайки напрежението на срязване върху стъклените влакна.
Повторяемост
Непрекъснатата обратна връзка за позицията и сервоотговорът поддържат стабилността на теглото на изстрела в много{0}}кухинните форми по време на непрекъснати производствени цикли.
Ефективност на цикъла
Регулираните хидравлични движения и високият пластифициращ капацитет намаляват времето на сух цикъл, увеличавайки максимално производствената производителност на час.
Препоръчителни параметри за обработка/контрол
|
Параметър за обработка |
Неусилен PA6 / PA66 |
Стъклен-PA (30% - 50% GF) |
единица |
|
Температура на топене |
250 – 290 |
280 – 315 |
степен |
|
Температура на задната цев |
230 – 250 |
260 – 280 |
степен |
|
Средна температура на цевта |
250 – 270 |
270 – 295 |
степен |
|
Температура на предната цев |
260 – 285 |
285 – 310 |
степен |
|
Температура на дюзата |
255 – 280 |
280 – 305 |
степен |
|
Температура на мухъл |
60 – 90 |
80 – 110 |
степен |
|
Налягане на впръскване |
70 – 120 |
90 – 150 |
MPa |
|
Задържащо налягане |
50 – 90 |
60 – 110 |
MPa |
|
Обратно налягане |
0.3 – 0.8 |
0.5 – 1.2 |
MPa |
|
Скорост на винта |
40 – 90 |
30 – 70 |
RPM |
Типични приложения
Автомобилни--компоненти под капака
Всмукателни колектори, капаци на двигателя, капаци на кобилици и въздуховоди.
Избран за високата температура на деформация при топлина на полиамида, устойчивост на масло и механична якост при вибрации на двигателя.
Части за прецизно движение
Индустриални зъбни колела, втулки, плъзгащи лагери и водачи на вериги.
Използва ниския коефициент на триене на полиамида, устойчивостта на износване и шум{0}}заглушаване за механични възли без смазване.
Електрически и корпусни компоненти
Клемни блокове, корпуси на релета, корпуси на прекъсвачи и тела на съединители.
Възползва се от диелектричните изолационни свойства, устойчивостта на проследяване на дъгата и съвместимостта със степен -забавител на горенето.
Структурни кутии за електрически инструменти
Рамки за инструменти, кутии за дръжки, тела на помпи и структурни скоби.
Използва PA, подсилен-влакна-за постигане на твърдост, устойчивост на удар и намаляване на теглото в сравнение с-летите алуминиеви сплави.
Закопчалки и щипки-за фиксиране
Кабелни връзки, промишлени щипки, нитове и крепежни елементи за панели.
Използва висока издръжливост на умора и якост на опън, необходими за многократно механично изкривяване без щракване.
Спецификации на машината
|
Спецификация Елемент |
единица |
PA-160 |
PA-220 |
PA-320 |
|
Сила на затягане |
kN |
1,600 |
2,200 |
3,200 |
|
Разстояние между свързващите пръти (H×V) |
мм |
470 × 470 |
530 × 530 |
660 × 660 |
|
Макс. Ход на отваряне на матрицата |
мм |
430 |
500 |
620 |
|
Дебелина на формата мин. – макс |
мм |
180 – 500 |
200 – 550 |
220 – 650 |
|
Диаметър на винта |
мм |
40 |
48 |
58 |
|
L/D съотношение на винта |
L/D |
21:1 |
21.5:1 |
22:1 |
|
Тегло на удара (PA6/PA66) |
g |
208 |
350 |
631 |
|
Теоретичен инжекционен обем |
cm³ |
226 |
380 |
686 |
|
Налягане на впръскване |
MPa |
185 |
178 |
170 |
|
Макс. Скорост на винта |
RPM |
200 |
180 |
160 |
ЧЗВ
Въпрос: Може ли машината да обработва както незапълнени, така и{0}}стъклени пълнители PA?
A: Да. Машината работи със смоли без пълнеж (PA6, PA66, PA12), както и със смеси, подсилени със стъклени -влакна- до 50% съдържание на влакна. За подсилени класове се монтират опционални биметални цилиндри и винтове с карбидно- покритие, за да устоят на абразивно износване.
Въпрос: Каква конфигурация на винта се препоръчва за обработка на PA?
О: Препоръчва се специален PA винт със съотношение L/D от 20:1 до 22:1 и съотношение на компресия 3:1. Тази геометрия осигурява правилно транспортиране на твърдо вещество, равномерно топене и контролирано напрежение на срязване. Монтиран е пръстен на динамичен възвратен клапан, за да ограничи обратния поток на стопилката по време на инжектиране.
В: Какъв механизъм за контрол на температурата е необходим за стабилно формоване?
О: Машината използва много{0}}зонови PID температурни контролери, съчетани с полупроводникови -релета (SSR), за да се предотврати превишаване на температурата в зоната на цевта. Зоната на дюзата изисква независима PID термична регулация, свързана с пружинен или хидравличен затварящ-механизъм за справяне с нисък вискозитет на стопилката.
Въпрос: Могат ли-забавящи горенето класове PA да се обработват с това оборудване?
A: Да. За -забавящи горенето съединения, които отделят корозивни газове по време на пластифициране, могат да се интегрират специални варели от -устойчива на корозия сплав и хромирани-винтове или винтове с покритие, за да се удължи експлоатационният живот на компонентите.
В: Как да избера тонажа на машината за конкретна част?
A: Изборът на машина зависи от общата проектирана повърхностна площ на частта и системата на каналите, максималното налягане на кухината по време на пълнене (обикновено 400–800 bar за PA) и дебелината на стената на частта. Изискваното тегло на изстрела трябва да заема между 30% и 70% от общия ход на впръскване, за да се избегне прекомерното термично време на задържане в цевта.
Популярни тагове: pa найлонова машина за леене под налягане, Китай pa найлонова машина за леене под налягане производители, доставчици, фабрика
Може да харесаш също


Изпрати запитване