


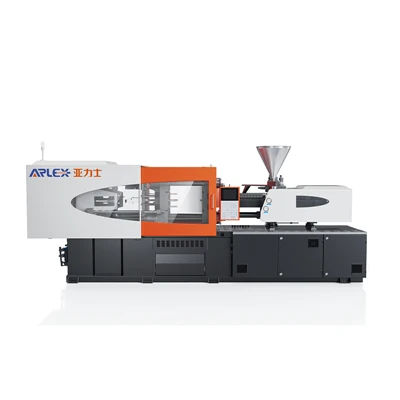
Машина за формоване чрез-затворен цикъл чрез инжектиране
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. е един от водещите производители и доставчици на машини за формоване чрез затворен -контур на инжектиране в Китай. Моля, не се колебайте да закупите на едро усъвършенствана машина за формоване с контрол на инжектиране със затворен-контур, произведена в Китай, тук от нашата фабрика.
Прецизното формоване изисква минимално проблясване-на линия на разделяне, нула къси изстрели и строги толеранси на размерите при дълги производствени серии. Машината за формоване с управление на шприцване със затворен -контур елиминира термичното разграждане и колебанията в налягането по време на обработката. Интегрирани високо{4}}честотни сензори следят-в реално време налягането, скоростта и позицията на винта, регулирайки хидравлични или електрически серво клапани в рамките на милисекунди, за да поддържат идентично запълване на кухината през всеки цикъл.
Какво определя прецизността на шприцоване?
Постигането на постоянно динамично запълване зависи от физическата стабилност на седем ключови променливи:
Скорост на инжектиране:Постоянната скорост на топене предотвратява диференциално охлаждане, струи и структурни слаби места.
Налягане на впръскване:Прецизното вътрешно налягане пренася правилната плътност на опаковката в кухината, без да причинява деформация на формата.
Контрол на позицията:Прецизното завършване на хода на винта предотвратява пре-уплътняване и разделяне-на линията.
Контрол на температурата:Много{0}}зоновият PID контрол поддържа еднакъв вискозитет на стопилката в целия варел.
Стабилност на пластифициране:Хомогенната пластмасова стопилка осигурява постоянен динамичен вискозитет преди началото на инжектирането.
Обратно налягане:Прецизната противо-сила премахва уловения въздух и елиминира микро-кухините по време на възстановяването на винта.
Повторяемост:Минималното отклонение от-за-изстрел гарантира, че всички толеранси на размерите остават в рамките на строгите CPK спецификации.
Система за контрол на впръскването
Управление на затворен-контур:Линейните оптични енкодери и преобразувателите на динамично налягане предоставят обратна връзка в-реално време на главния контролер, изпълнявайки динамични корекции на хода и налягането на всяка милисекунда.
Контрол на налягането:Пропорционалните клапани със затворен -контур управляват системното налягане по време на прехода, като потискат пиковете на налягането, за да запазят целостта на формата.
Контрол на скоростта:Много{0}}етапното профилиране на скоростта на впръскване поддържа постоянен напредък на предния поток, независимо от съпротивлението на затвора или промените във вискозитета.
Контрол на позицията:Отчитането на позицията на винта постига абсолютна точност на спиране в рамките на ±0,01 mm за стриктна повторяемост на размера на изстрела.
Много{0}}етапно инжектиране:До 10 адаптивни скорости на инжектиране и стъпки на налягане позволяват персонализирани профили за пълнене за сложни геометрии на формата.
Пластифициране и подготовка за стопяване
Въртене на винта:Сервомоторите с висок-въртящ момент осигуряват постоянни обороти по време на възстановяване на винта, елиминирайки колебанията на въртящия момент.
Пластифициране:Оптимизираната геометрия на винта осигурява равномерно разпределение на срязването и пълно хомогенизиране на смолата без разграждане на полимера.
Обратно налягане:Цифровите пропорционални вентили контролират обратното налягане точно, за да увеличат плътността на стопилката и да отстранят летливите газове.
Температура на топене:Керамичните нагревателни ленти, съчетани с обратна връзка с термодвойка, поддържат температурата на цевта в рамките на ±0,5 градуса.
Подготовка на материала:Настройките на хода на декомпресия предотвратяват отделянето на слюнки от дюзата и нанизването по време на отваряне на формата.
Система за затягане
Твърдите двойни -ключови или хидравлични затягащи конструкции намаляват деформацията на плочата при пълен тонаж. Датчиците за деформация на -напречната щанга следят опъването на -напречната щанга, за да разпределят силата на затягане равномерно по повърхността на плочата, удължавайки живота на матрицата и защитавайки високо-прецизните разделителни линии.
Повторяемост и стабилност на процеса
Елиминирането на структурните вибрации и термичния дрейф гарантира непрекъсната стабилност на производството:
Вариация на теглото на удара:Стандартното отклонение на теглото на детайла остава в рамките на По-малко или равно на 0,1% при много-кухини.
Ефективност на CPK:Индексите на капацитета на процеса достигат CPK, по-голяма или равна на 1,67 за характеристики с критични размери за 24-часови непрекъснати производствени цикли.
Термична компенсация:Автоматичните контури за охлаждане на хидравличното масло поддържат стабилен вискозитет по време на дълги работни часове.
Повторяемост на позицията:Точността на спиране при отваряне и затваряне на формата остава в рамките на ±0,02 mm, за да се предотврати повреда на ежекторния щифт.
Подходящи материали
|
Инженерни смоли |
PEEK, PPS, LCP, PA66 или PA6 с подсилване от стъклени влакна до 50%. |
|
Оптични смоли |
PMMA, PC, COC, COP. |
|
Стандартни смоли |
POM, ABS, PBT, PPO, TPE. |
Подходящи приложения
Прецизни промишлени части
Зъбни колела, микро{0}}компоненти на корпуса, работни колела на помпи.
Електрически компоненти
Конектори с висока-плътност, микро-превключватели, клемни блокове.
Оптични компоненти
Стойки за обективи, световоди, оптични рамки.
Медицински компоненти
Цилиндри за спринцовки, флуидни колектори, касети за диагностични патрони.
Автомобилни прецизни части
Корпуси на сензори, капаци на горивни инжектори, корпуси на електронни блокове за управление.
Техническа конфигурация
|
Параметър / характеристика |
Техническа спецификация |
|
Диапазон на силата на затягане |
60 тона – 450 тона |
|
Контролна честота на вземане на проби |
< 1 ms dynamic closed-loop response |
|
Резолюция на отчитане на позицията |
±0,005 mm линеен енкодер |
|
Точност на спиране на инжекцията |
±0,01 mm край на хода на винта |
|
Температурна стабилност |
±0,5 градуса много-зоново PID управление на цевта |
|
Реакция на серво клапана |
По-малко или равно на 12 ms пълно задействане на хода |
|
Консистенция на теглото |
Стандартно отклонение на теглото на изстрела По-малко или равно на 0,1% |
|
Индекс на капацитета на процеса |
CPK По-голяма или равна на 1,67 при критични параметри |
|
Температурен диапазон на маслото |
40 градуса ± 2 градуса с динамичен водообменник |
|
Индустриален протокол |
EUROMAP 63, EUROMAP 77, OPC UA |
Тестване и контрол на качеството
Всяка машина се подлага на фабричен тест за приемане преди изпращане:
48-часа непрекъсната високоскоростна работа за тестване на механичната стабилност и целостта на хидравличното уплътнение.
100 последователни проби на формоване, оценени чрез цифрови аналитични везни.
Работа при пълно{0}}натоварване, следене на температурата на маслото, стабилността на цевната зона и разпределението на напрежението на плочата.
Размерите на частите са измерени с помощта на 3D координатни измервателни машини за потвърждаване на CPK спецификациите.
ЧЗВ
В: Как управлението със затворен-контур подобрява прецизността на формоване в сравнение със системите с-отворен контур?
О: Системите с отворен-контур изпращат сигнали, без да проверяват физическото движение, което води до грешки в размерите от промени в температурата на флуида или промени във вискозитета на смолата. Управлението със затворен -контур непрекъснато следи скоростта, налягането и позицията с динамични сензори и настройва клапаните в рамките на 1 милисекунда, поддържайки постоянни тегла на удара и строги толеранси.
В: Каква последователност на теглото на частите може да постигне това оборудване?
О: При постоянно качество на смолата и стабилни температури на цеха, машината постига стандартно отклонение на вариация на теглото на изстрел-за-по-малко от или равно на 0,1%.
Въпрос: Може ли това оборудване да работи с инженерни смоли с високо съдържание на пълнител?
A: Да. Винтовите и цевните модули се отличават с-устойчиви на износване и корозия-биметални сплави, способни да обработват смоли, пълни със стъклени-влакна или въглеродни-влакна до 50% без преждевременна абразия или разграждане на стопилката.
В: Архитектурата за управление съвместима ли е с интелигентни фабрични мрежи?
О: Контролната система поддържа естествено протоколите EUROMAP 63, EUROMAP 77 и OPC UA, което позволява директно интегриране в системите за изпълнение на производството за-телеметрия в реално време и регистриране на данни.
Въпрос: Какви охлаждащи мерки запазват стабилността на хидравличната течност?
A: Автоматизиран топлообменник непрекъснато регулира температурата на хидравличната течност. Главният контролер следи условията на флуида и регулира охлаждащия поток, за да поддържа температурата на маслото при 40 градуса ± 2 градуса, предотвратявайки падане на вискозитета и дрейф на налягането по време на непрекъсната работа.
Популярни тагове: машина за формоване с контрол на инжектиране със затворен-контур, Китай производители на машини за формоване с контрол на инжектиране със затворен-контур, доставчици, фабрика
Може да харесаш също



Изпрати запитване